在建材、化工、冶金等行业的石灰处理工艺中,输送环节的稳定性与精准性直接关系到生产效率和成本控制。面对石灰易吸潮、易扬尘、磨损性强等特性,选择合适的给料设备至关重要。在众多输送机类型中,吊式圆盘给料机凭借其独特的结构设计与性能表现,成为石灰输送场景的推荐方案。本文将深入分析吊式圆盘给料机在石灰输送中的技术优势与应用价值。
一、石灰输送的难点与设备需求
石灰物料具有细度高、流动性受湿度影响大、易产生粉尘等特点。传统螺旋输送机易粘结堵塞,皮带输送机则存在扬尘严重、密封性差的问题。理想的石灰输送设备需满足以下条件:一是密封性好,防止粉尘逸散;二是给料均匀可调,避免冲料或断料;三是耐磨耐用,减少维护频次;四是适应多种工况,包括高温、防爆等特殊环境。吊式圆盘给料机正是针对这些需求设计的。
二、吊式圆盘给料机的工作原理与结构特点
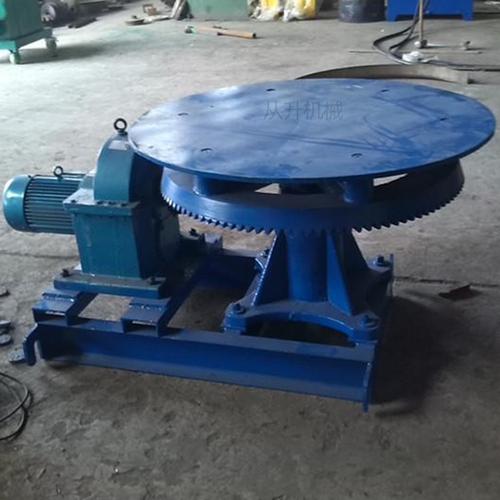
吊式圆盘给料机主要由驱动装置、圆盘、刮料板、吊架、料斗及密封罩等部件组成。设备悬吊安装在料仓底部,物料从仓口落到旋转的圆盘上,随圆盘转动至刮料板位置,被刮落至出料口,实现连续均匀给料。其核心优势在于:采用悬吊结构,减少基础负荷,安装灵活;圆盘转速可通过变频调速,精确控制给料量;全封闭设计配合除尘接口,有效抑制粉尘;耐磨衬板可更换,延长设备寿命。
三、吊式圆盘给料机在石灰输送中的突出优势
- 均匀稳定给料:圆盘转动平稳,刮料板强制卸料,避免石灰因潮湿结拱造成的波动,保证后续输送或计量精度。
- 适应性强:对含水率较高的石灰、含颗粒杂质的石灰均能正常给料,不易堵塞。圆盘直径和转速可选范围大,满足不同能力需求。
- 密封环保:设备整体封闭,进出口可加装软连接,配合布袋除尘器,使车间粉尘浓度远低于国家标准。
- 磨损率低:石灰虽然磨蚀性较强,但吊式圆盘给料机的耐磨衬板采用高铬铸铁或陶瓷材料,寿命可达1-2年,且更换便捷。
- 节能省力:与同等能力的板式给料机相比,装机功率低,运行噪音小,且可实现远程控制与自动调节,降低人工干预。
四、与其他给料设备的选型对比
叶轮给料机虽密封好,但用于粘湿石灰时易卡死;振动给料机结构简单但扬尘大、给料精度低;螺旋给料机对超细石灰易结团,且叶片磨损快。相比之下,吊式圆盘给料机兼顾了给料稳定性、密封性、耐磨性和调节灵活性,尤其适合石灰库底、配料仓下及磨机前端的给料环节。
五、典型应用场景与选型建议
吊式圆盘给料机广泛应用于石灰石粉仓、生石灰仓、消石灰仓的卸料与配料。选型时需考虑以下参数:圆盘直径(常用Φ800-Φ2000mm)、转速范围(3-10r/min)、生产能力(1-100t/h)、电机功率(1.5-15kW)、进出料口尺寸及除尘接口形式。对于防爆区域,应选用防爆电机及防静电皮带;对于高温石灰(>150℃),需配置耐高温衬板和轴承。同时建议配合变频器实现闭环控制,与称重系统联动。
六、
石灰输送系统的高效运行,始于精准可靠的给料环节。吊式圆盘给料机以其密封性好、给料均匀、适应性强、维护量小的综合优势,成为石灰输送环节的理想选择。在追求清洁生产与智能制造的今天,合理选用吊式圆盘给料机并优化操作参数,不仅能解决粉尘与堵塞难题,更能提升整线效率,降低长期运营成本。若您正在规划或改造石灰输送线,不妨将吊式圆盘给料机纳入优先比较方案。